Sealock は真空圧縮袋のメーカーおよび OEM サプライヤーです。この製品の材料選択は、ほとんどの仕様では決して認められていない事実によって決まります。
すべての柔軟な材料はガスを透過します。すべての軟包装はバリアを提供します。一部の素材は他の素材よりも優れたバリアを提供します。永久に真空を保つ圧縮袋はありません。工学的な問題は
レート、そしてその率が、折り畳まれ、折り目をつけられ、1シーズン保管された場合にどのように耐えられるか。このガイドでは、実際に圧縮袋の素材を決定する 3 つの特性と、それらが互いに引っ張り合う理由について説明します。
プロパティ 1: 数字であるバリア
ガスバリア性能は測定可能ですが、断言はできません。これは伝送速度として表され、通常はcc/平方メートル/24時間、または帝国の同等物 — そして重要なことに、常に以下の定義された条件で述べられています。温度と相対湿度、両方で拡散率が変化するためです。参考までに、純正のガスバリア フィルムとして分類される材料は、20°C、相対湿度 65% で酸素透過率が約 1 cm3/m2/日未満に達します。
購入者にとって実際的な影響は次の 2 つです。
-
枚数や条件などを聞いてみましょう。温度と湿度が記載されていないバリア数値は仕様ではありません。
-
ストレージ環境によって結果は変わります。寝室のワードローブで何ヶ月も掃除機を保持できるバッグは、暖房のないガレージや暑い屋根裏部屋では性能が異なります。保存に関する主張は、実験室の保管条件ではなく、現実的な保管条件に基づいて作成される必要があります。
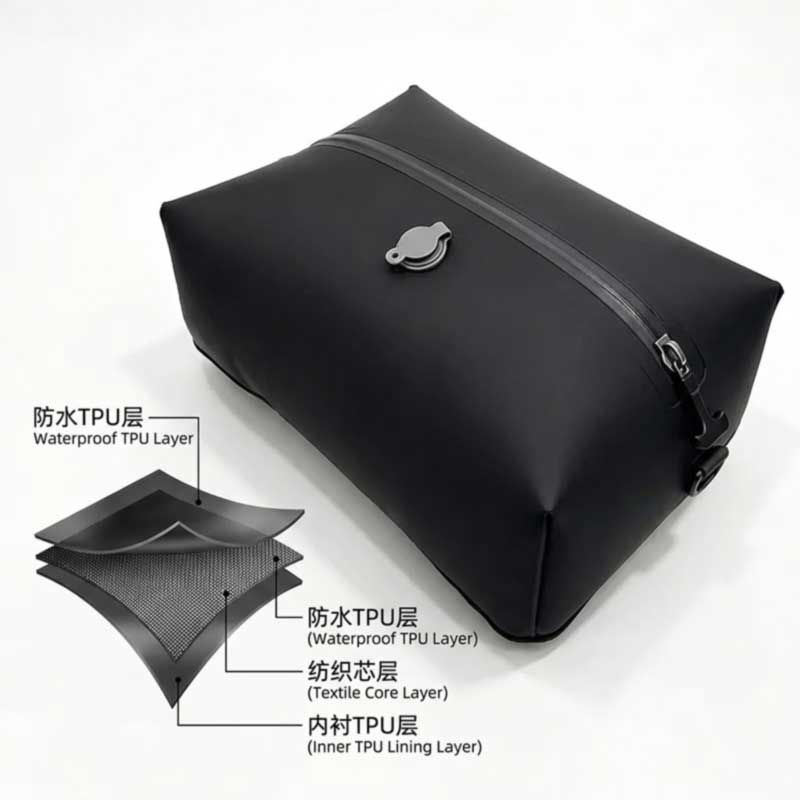 すべての層には役割があり、そのうちの 1 つだけが障壁となります。
特性 2: 最良のバリアを除外する耐屈曲亀裂性
これは、圧縮袋を食品包装とは異なるものにする特性であり、バリアチャート上で理想的に見えるいくつかの材料を排除します。
最もバリア性の高い柔軟な構造は、金属化層またはアルミニウム箔に依存しています。フォイルはガス、湿気、光に対して本当に優れていますが、十分に文書化された弱点があります。耐屈曲亀裂性が低い。繰り返し折り畳むとバリア層に亀裂が入り、微細な経路が開いてバリア層を完全に破ってしまいます。
次に、圧縮袋の使用方法を考えてみましょう。詰め込み、空気を抜き、ランダムな線に沿ってしっかりと折り目を付け、開梱し、平らに折りたたんで保管するというサイクルが毎回行われます。圧縮袋はフレックスクラックマシンです。折り目で劣化するバリアは、まさにこの製品に最も負荷がかかる部分で破損し、破損は目に見えません。バッグは完璧に見え、保持できなくなります。
ホイルラミネートの方が初日からより優れたバリア値を示したとしても、繊維で裏打ちされた TPU ラミネートが再利用可能な圧縮袋としては正しい構造であるのはこのためです。100 サイクル以上の保持は、1 サイクル以上の保持よりも優れています。
特性 3: 縫い目が保持されるかどうかを決定する溶接性
3 番目の特性は、材料の選択をカテゴリーの主な失敗に結び付ける特性です。このカテゴリの他の場所で説明されているように、ほとんどの圧縮袋はフィルムを通してではなく、縫い目や開閉部で真空を失います。つまり、材料は次のとおりである必要があります。溶接可能— 接着剤層に依存する接着またはヒートシールされたフィルムではなく、27.12 MHzで連続的な継ぎ目に溶融できる極性熱可塑性プラスチック。
TPU はきれいに予測通りに溶接されます。多くのハイバリア特殊フィルムは溶着しないか、溶着が不十分であるため、生産工程全体にわたる継ぎ目の一貫性が制限要因となります。優れたバリア性とマージナルウェルドを備えた材料は、優れたバリア性と優れたウェルドを備えた材料よりも品質の悪いバッグを生成します。
1 つのテーブルでのトレードオフ
| 工事 |
バリア |
フレックスクラック |
溶接性 |
穿刺 |
|
TPUラミネート生地
|
良い |
優れた — 折り目での弾性回復 |
素晴らしい |
優れています - 繊維コアが破れに強い |
| ベアPE/PA共押出フィルム |
適度 |
適度 |
ヒートシール可能、RF 溶接不可 |
悪い — このカテゴリでよくある苦情 |
| 金属化またはフォイルラミネート |
初日から素晴らしい |
悪い - 折り目部分に亀裂がある
|
難しい |
貧しい |
| 厚い裸膜 |
適度 |
適度 |
ヒートシール可能 |
実際の重量を犠牲にした方が良い |
パターンは明らかです。単一の素材が 4 つの列すべてに勝つことはありません、そして、この製品が最も強く強調する特性では、最高のバリア素材が最悪です。 TPU ラミネート生地は、実験室でのテストではなく耐用年数にわたって維持される妥協案です。
レイヤーを読む
圧縮袋のラミネートはスタックであり、各層を個別に指定する必要があります。
-
外面- バッグが荷物の中でジッパーやハードシェルの内装、色やプリントのキャリアに耐えられるため、耐摩耗性があります。
-
繊維コア— 引き裂きや突き刺しに対する耐性。これは、厚さが正当に役立つ部分であり、ベアフィルムバッグにはそれが欠けている部分です。購入者は、棚に押し込まれただけでバッグに穴が開いたと定期的に報告しています。
-
バリアおよび内側の溶接可能な表面- ガスバリアと、縫い目、バルブフランジ、ジッパーテープで融着する表面。
以下に 2 つの仕様メモを示します。初め、バルブフランジの材質は内面と互換性がある必要がありますなぜなら、同様の材料間の接着は、異なるプラスチック間の接着接合よりも大幅に信頼性が高いからです。 2番、厚さはバリア仕様ではありません。厚さは耐穿刺性を左右します。バリアはポリマーと層構造の特性です。バイヤーは、まさにこの理由から、薄いバッグが厚いバッグよりも長持ちすると報告しています。
ウィンドウも重要な決定です
透明なパネルは、透明性を維持すること、繰り返し圧縮されても柔軟性を維持すること、そして確実に溶接できるようにボディのラミネートと十分に密着させることという 3 つの仕事を同時に行う必要があります。透明な TPU フィルムが TPU バッグの答えです。これは、バルブと同様の材料を使用しているためです。
また、次のような特定のテスト要件も伴います。圧縮を繰り返した後のウィンドウの柔軟性と透明度50 サイクル後にフィルムが曇ったり、ひび割れたり、硬化したりすると、そのフィルムが追加された機能が損なわれてしまうためです。
温度: 保管ケース
長期保管は主な使用例であり、多くの場合、屋根裏部屋、ガレージ、バン、ボートなど、温度の変動が大きく湿度の高い環境で保管されます。重要な効果は次の 2 つです。
-
温度と湿度により浸透速度が上昇しますしたがって、暑いロフトでの真空保持はワードローブよりも本当に悪いです。これは、隠れた制限としてではなく、ガイダンスとして製品コピーに記載されています。
-
低温での材料の柔軟性バッグが冷蔵倉庫で取り扱えるかどうかを決定します。 TPU は、より硬いコーティングでは柔軟性が保たれない場所でも柔軟性を保ちます。
素材の指定
-
ガス透過率、測定された温度と湿度が表示されます。
-
層構造— 外面、繊維コアデニール、バリアおよび溶接可能な内面を個別に指定します。
-
溶接法— 接着またはヒートシールされたフィルムではなく、高周波溶接された継ぎ目。
-
フレックスクラック性能— 新しいバッグだけでなく、圧縮サイクルを繰り返した後でも保持力が検証されています。
-
穴が開いたり破れたり— 繊維コアの正当な役割。
-
バルブフランジとジッパーテープの互換性内面と。
-
ウィンドウフィルム- サイクリング後の明瞭さとフレックス保持。
-
温度範囲製品は請求されています。
製品の基本
| 画像 |
モデルとスペック |
材料構造 |
MOQ |
|
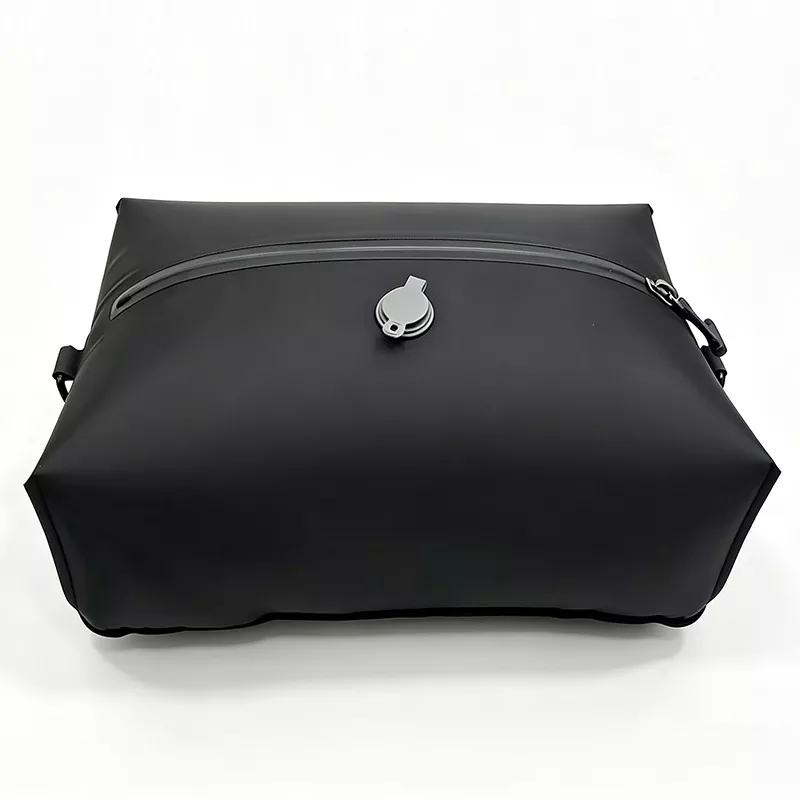
SL-P1082 トラベル真空圧縮バッグ— 3 サイズ、14L / 20L / 33L;高周波溶接された継ぎ目。フルレングスの密閉防水ジッパー。中央に取り付けられた一方向バルブ。 IPX6;約60%の体積削減。 0.15kg。 |
TPU ラミネート防水生地 — テキスタイルの裏地で軽量でも耐穿刺性を実現 |
500
|
|
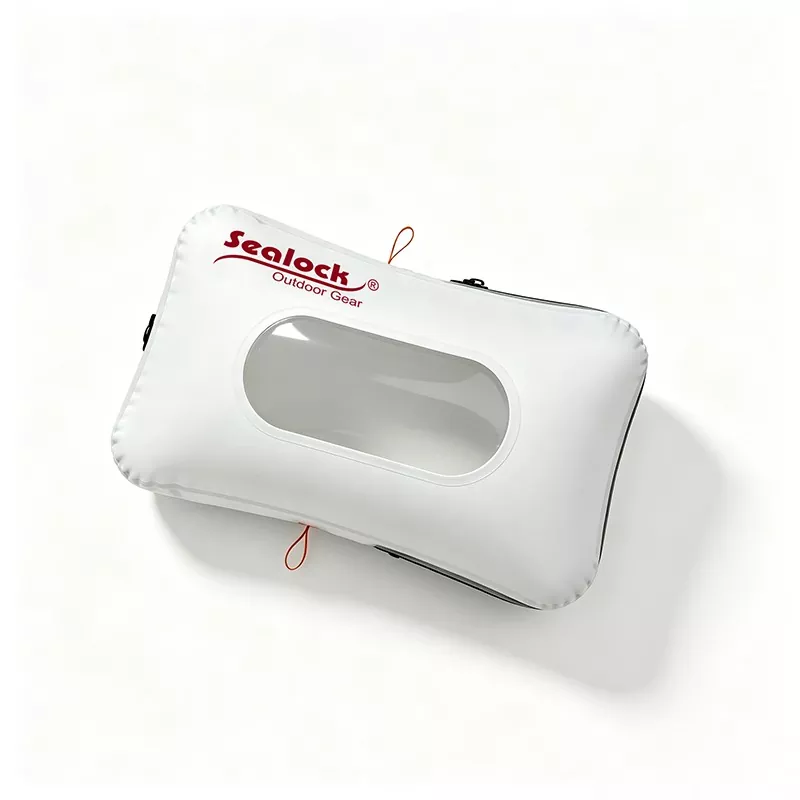
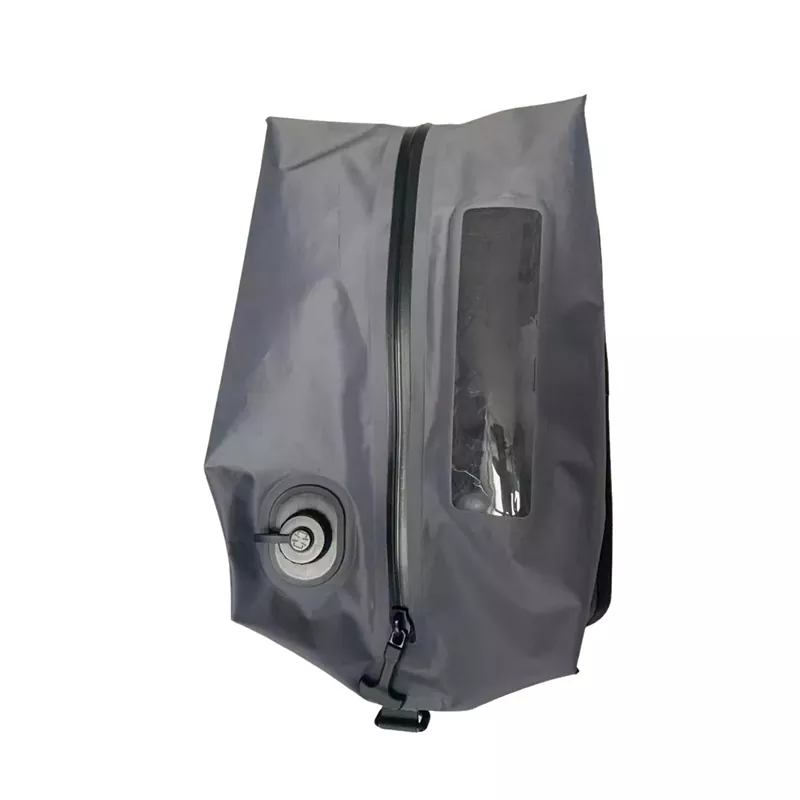
SL-P1133 ハンドポンプ付き圧縮バッグ— 48×29×10cm、13.9L。ねじ付きキャップとガスケットを備えたねじシールエアバルブ。成型TPUグリップタブ。最大 70% の体積削減。ホワイト/ブラック。 |
TPUラミネートボディ溶接された透明な TPU フィルムウィンドウシリコンガスケット付き ABS バルブハウジング |
300
|
|
SL-P1083 ポンプ内蔵圧縮袋— 42×29×11 cm、13.4L;電動ポンプはボディパネルに溶接されています。 USB-C、1,500 mAh。 4,000Pa;オートストップ付きデジタル表示。マットなグラファイト。 |
TPU ラミネートボディ、溶接透明 TPU ウィンドウ、強化ウェビングエッジバインディング、密閉ガスケットインターフェイス付き ABS ポンプハウジング |
300
|
ラミネート仕様、テキスタイルコア、バリア層、ウィンドウフィルム、バルブとジッパーの素材、エッジバインディング、配色、ブランディングはすべて注文ごとに指定可能であり、またはスケッチからバッグを開発することもできます。
素材の検証
品質は 3 つの段階で管理されます —IQC(コーティングの厚さ、接着性と溶接性、ウィンドウフィルムの透明性を備えた TPU ラミネート、さらにバルブアセンブリ、ガスケット、密閉ジッパー、および署名された規格に準拠したバインディングウェビング、色差と堅牢性を備えた入荷)、IPQC(切断公差、窓と本体の溶接の完全性、バルブの着座と保持、ジッパーの溶接の連続性、各実行開始時のサンプル溶接の剥離テスト)、およびOQC(ISO 2859 AQL サンプリング、真空保持テスト、金サンプル比較、SGS または QIMA が利用可能)。
この製品では両方の方向のテストが実行されます。100% 膨張漏れテスト正の内圧下、および顧客による検査手順開梱、真空抽出、24時間静置、エアリーク判定負圧下で。材料固有のラボ作業の内容耐穿刺性と引裂き性、引張性と破裂性、サイクル後のウィンドウの屈曲性と透明性、温度サイクル、溶接接着力と剥離強度、ジッパーの疲労サイクル、バルブのサイクル、摩耗、色堅牢度に加えて。
よくあるご質問:圧縮袋の材質
Q: 圧縮袋は真空を永久に保持できますか?
A: 完全に不浸透性の材料はありません。すべての柔軟な材料はある程度の割合でガスを透過します。エンジニアリングの目標は、顧客が必要とする保管期間にわたってバッグが保持できる十分な低いレートと、バッグを折りたたんで再利用してもレートが低下しないことです。
Q: ホイルまたは金属化バリアを使用しないのはなぜですか?
A: フォイルは優れたバリア特性を持っていますが、耐屈曲亀裂性は劣っています。圧縮袋は使用するたびに激しく折り目がつくため、折り目に亀裂が入るバリアは、まさにこの製品にストレスがかかる箇所で、目に見えずに、最初の数サイクル後に破損します。
Q: 厚い素材の方が真空を保持しやすくなりますか?
A: 意味はありません。厚さは耐穿刺性を左右します。バリアはポリマーと層構造の機能であり、保持力は主に継ぎ目と閉鎖によって決まります。この理由により、薄いバッグの方が厚いバッグよりも優れているとバイヤーは報告しています。
Q: どのようなバリア数値を求めるべきですか?
A: 測定時の温度と相対湿度による、1 日あたり 1 平方メートルあたりの cc 単位のガス透過率。条件を付けない数値はサプライヤー間で比較できません。
Q: このバッグは暑い屋根裏部屋でも同じように機能しますか?
A: いいえ。浸透率は温度と湿度とともに上昇するため、ロフトやガレージでの保存はワードローブよりも実際に短くなります。顧客に見つけてもらうのではなく、製品コピーに記載する価値があります。
Q: バルブの材質がバッグに適合する必要があるのはなぜですか?
A: 類似した材料間の接着は、異なるプラスチック間の接着接合よりも大幅に信頼性が高いためです。 TPU バッグの場合、バルブ フランジは互換性のある溶接可能なポリマーである必要があります。そのため、接合部は、独自の経年変化を伴う接着剤のラインではなく、融合したものになります。
工場と話す
圧縮袋プログラムの材料を指定するには、Sealock までお問い合わせください。info@sealock.com.hkまたは+86-769-82009361。 20 年以上にわたる高周波溶接と工業用縫製を 1 つ屋根の下で行い、TPU ラミネート溶接構造、100% 膨張漏れテスト、中国とベトナムの二重生産、出荷ごとの完全な顧客検査手順を実施しています。
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик