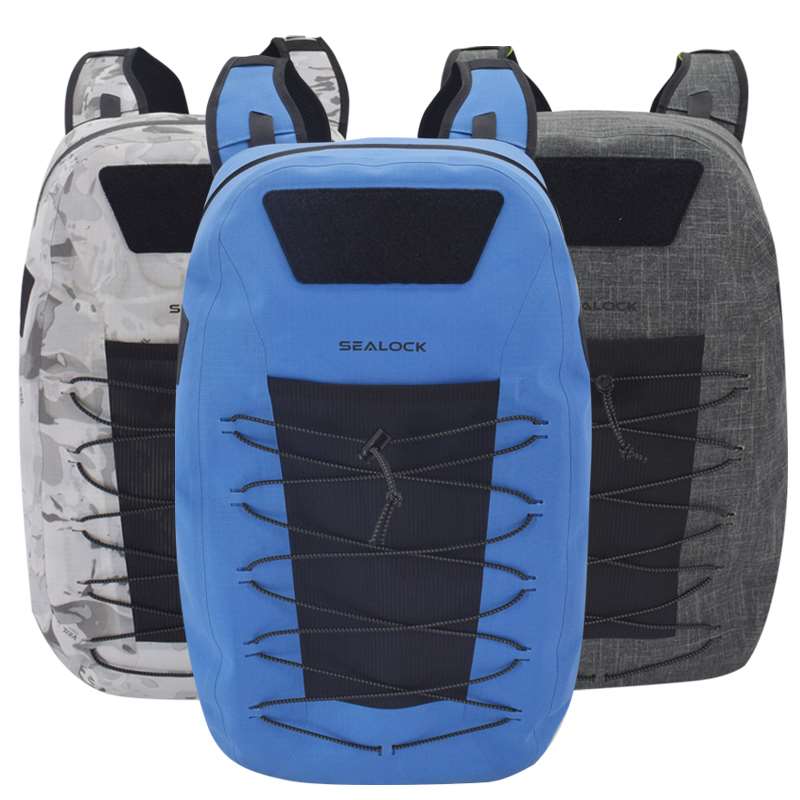
Sealock はカスタム真空圧縮袋のメーカーおよび OEM サプライヤーです。防水バッグは、水の中にある限り水の浸入を防ぐ必要があります。圧縮袋は保管しておく必要があります
空気決して緩むことのない圧力差に対して、数週間にわたって連続的に作動します。空気の分子は水滴よりもはるかに小さく、真空は引力を止めることがないため、これが当社の製品の中で最も要求の厳しいシール問題となります。このガイドでは、これらのバッグが実際にどのように構築されるか、つまりバルブ、クロージャ、ポンプの統合、他に何も行われないことを把握する膨張テストについて説明します。
バルブは製品です
他のすべてが正しくても、バルブが悪いと一晩で真空が失われます。圧縮バッグの一方向バルブアセンブリには特定の構造があり、各部品が次のような役割を果たします。
-
フランジ付きインナーバルブ本体、バッグの内側に位置し、そのフランジがバッグの壁の開口部の周囲の領域に係合します。
-
柔軟なダイヤフラム吸引時に空気を逃がすためにバッグから離れる方向に曲がり、内部の圧力が外部の周囲よりも低くなると密閉されます。より良いデザインは振動板に与えますさまざまな硬さの領域均一な柔軟性ではなく。
-
突出した円環横隔膜が接触すること線接触— 実際のシーリングラインと、真空状態が一晩保持されるか、それとも一季節保持されるかを決定する形状。
-
アウターキャップまたは止め輪外側に取り付けられており、突き出たバルブ本体にスナップまたはねじ込みます。バッグの素材を 2 つのコンポーネントの間に閉じ込めます.
最後の点が重要な製造原則です。バルブは次のとおりです。機械的に捕らえられたバッグの壁を貫通するだけでなく、バッグの壁に接着されます。どちらか一方だけでは十分ではありません。キャプチャーのない結合はポンプサイクルを繰り返すと剥がれてしまいます。結合が界面で漏れることなく捕捉できます。
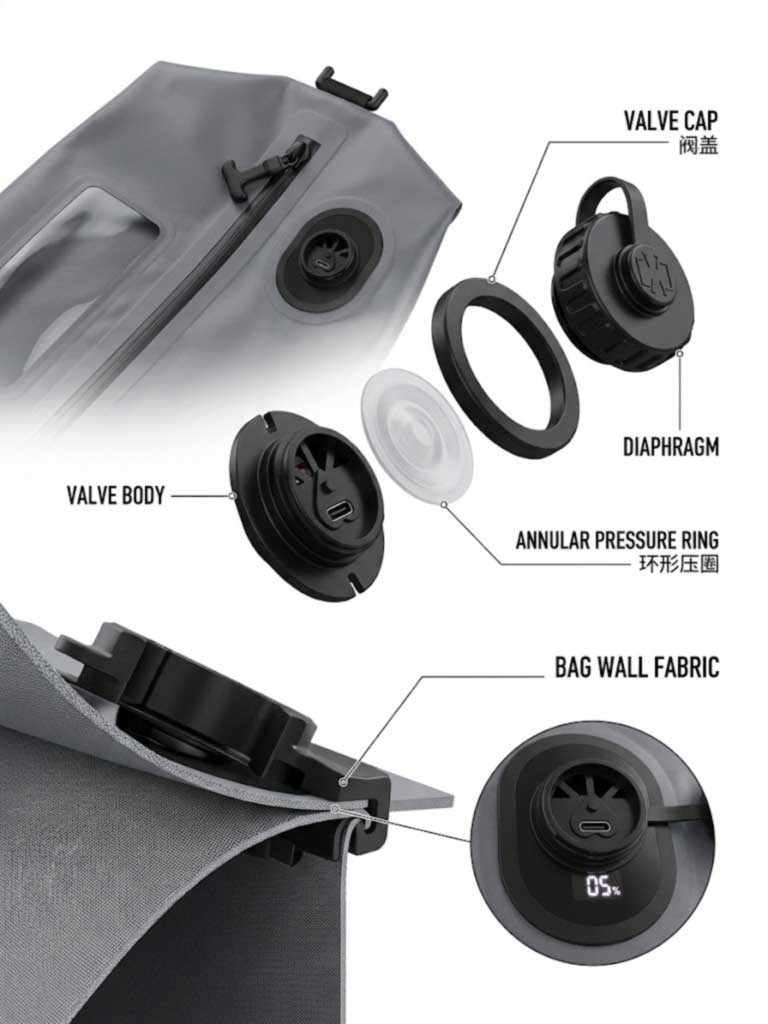 本体、ダイヤフラム、環状リング、キャップ、そしてそれらの間に閉じ込められたバッグの壁。
バルブの信頼性を決める接着の法則
硬いバルブ本体を柔軟なバッグ壁に接着するには、接着または熱接着によって行うことができます。仕様に組み込む価値のある確立された原則があります。接着面が同様の材質である場合に、より優れた結果が得られます。
TPU 圧縮バッグの実際的な影響は直接的です。バッグの内面が TPU の場合、バルブ フランジは互換性のある溶接可能なポリマーである必要があります。そのため、接合部は 2 つの異なるプラスチックを架橋する接着層ではなく、本物の材料の融合になります。接着剤は、独自の経年変化を伴う第 3 の材料であり、まさに工場でのテストに耐え、6 か月の保管で破損する種類の接合です。
バルブフランジの材質をバッグラミネートと別に指定するのではなく、一緒に指定してください。これは、購入者が圧縮袋の技術パックに追加できる唯一の最も有用なラインです。
誰も指定しない障害モード: Lint
この製品は、ほとんど繊維製品のみに使用されているため、一般に知られている以上に注目に値します。バルブの設計には、バッグの素材や大きな物体を空気穴から遠ざけるための羽根が含まれていますが、羽根は小さな粒子が空気孔に入るのを阻止せず、粒子が孔を塞ぐか、排気が完了した後にダイヤフラムが適切に閉じるのを妨げます。
衣類、寝具、ダウンはすべて繊維が抜けます。フリースとダウンジャケットを詰めたバッグからは、まさにダイヤフラムのシール面に付着する粒子が発生しています。完全に排気され、その後 2 日間かけて徐々に再充填されるバッグは、多くの場合、漏れている継ぎ目ではなく、繊維によって部分的に開いているダイヤフラムであることが多く、これが、ユーザーが場所を特定できない漏れを報告する理由でもあります。
工学的な答えは次のように指定できます。
-
フィルターエレメントバルブ開口部を通過するため、排気された空気はダイヤフラムに到達する前に濾過されます。
-
ラジアルエアディフレクターバルブシートの下 - 放射状に対称に配置されたフィンが、排気中にバッグの素材、衣類、寝具を空気孔から掃き出すため、布地がバルブに強く引っ張られることがありません。
-
ストップ装置付きねじ込み式キャップダイヤフラムを押すと、ダイヤフラム自体の閉鎖とは独立したメカニカルシールが追加されます。当社の SL-P1133 はまさにこの理由から、ガスケット付きのネジ付きキャップを使用しています。ポンプが取り外されると、シールはダイヤフラムのみに依存しなくなります。
電動ポンプをパネルに溶接する
内蔵ポンプは、柔軟な密閉壁に溶接された剛性の動力付きアセンブリです。要件は次のとおりです。
-
ガスケット付きインターフェースを備えた ABS ハウジングパネルに接着するのではなく溶接します。
-
ねじ込み式防水キャップポンプの上にあるため、使用しないときは電子機器が密閉されます。
-
電池の封じ込め— セルと充電ポートは、繰り返し圧縮され取り扱われる製品の密閉ハウジング内にあります。
-
オートストップ制御、そのため、モーターは密封された袋に向かって動作するのではなく、サイクルを終了します。
ポンプの溶接部は本体の縫い目とは別のプロセスウィンドウであり、独自のパラメーターと独自の検査が行われ、そのハウジングシールはバッグの真空保持とは独立してテストされます。
ウィンドウパネルとクロージャー
透明な窓は、透明な TPU フィルムを TPU ラミネート生地に接合した異種材料の溶接です。支配的なルールは、より高いガラス転移温度の材料が最初に加熱され、より低い Tg の材料に伝導する必要があるということです。逆の方向に操作すると、フィルムが過剰に溶けてしまい、ラミネートが適切に融合しないため、見た目はきれいなウィンドウが得られますが、後で剥離してしまいます。
窓パネルも床での取り扱いの規律が必要です。当社の組立ステーションは次の場所で作業します。洗浄液を付けた白い手袋、窓やハードウェアの操作の前後に各ユニットを拭きます。透明なフィルム上の油やほこりは、外観上の欠陥であると同時に溶接による汚染物質でもあるためです。
閉鎖パネルに溶接された成型歯チェーンを備えたフルレングスの密閉防水ジッパーです。これは、溶接された圧縮袋を従来のものから分離するコンポーネントです。ガスケットでシールされたジッパーは圧縮シールですが、圧入されたジップロック ストリップは圧縮シールではありません。強化ウェビングのエッジバインディングが荷物内部の摩耗から周囲を保護します。
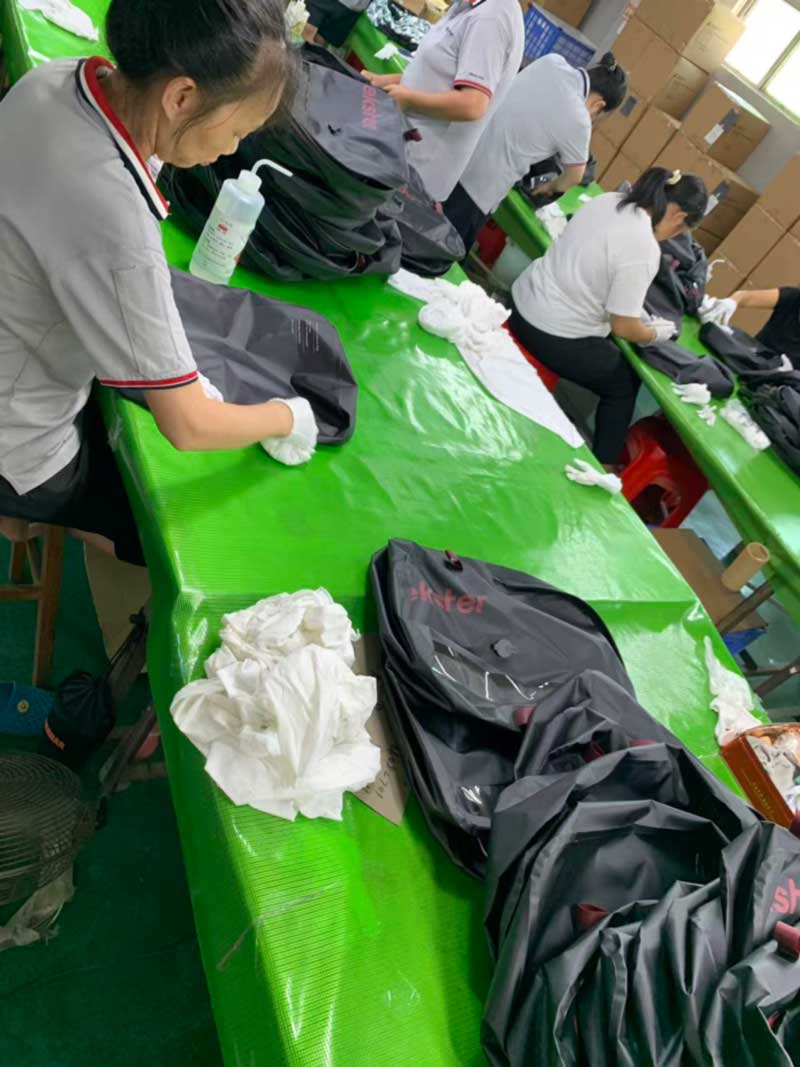 すべてのユニットに手袋と溶剤 - 透明な窓にはすべての指紋が表示され、1 つはひどく溶接されています。
生産の流れ
-
切断- ボディパネル、ウィンドウフィルム、バインディングは公差に合わせてカットされます。溶接シームにはドリフトを吸収する余地がありません。
-
窓の溶接- 異種材料パラメータの下でボディパネルに溶接された透明フィルム。
-
バルブとポンプの取り付け— 開口部が形成され、バルブ本体が取り付けられてフランジが接着され、保持キャップが取り付けられ、またはポンプハウジングが溶接されてガスケットが取り付けられています。それぞれが独自のパラメータセットを実行します。
-
ジッパー溶接— 密封されたジッパーテープはボイドフリーの接着でパネルに溶接されているため、シールは生地からジッパーまで連続しています。
-
ボディ溶接— 周囲の継ぎ目は 27.12 MHz で融着され、各運転開始時に溶接テストと剥離テストが行われます。
-
エッジバインディング— 周囲に強化ウェビングを適用。
-
クリーニング— 手袋をしたまま窓や金具を拭きます。
-
インフレートリークテスト— すべてのユニット、梱包前。
-
最終検査、ラベル貼付、梱包バッチ識別付き。
膨張テスト: 内部からの圧力
これは圧縮袋ラインと一般的な防水ラインを区別するステップであり、サンプルではなくユニットごと。各バッグは、本体が正の内圧になるまでエアガンで膨張させられ、その後バッチに保管されて観察されます。
このロジックは、真空テストとは逆であり、さまざまな障害を検出するため、理解する価値があります。膨張によりすべての縫い目が内側から外側に押し出されます、溶接部、バルブキャプチャ、ジッパーインターフェイス、および窓フレームを最も弱い方向に荷重します。外部の水圧に対して保持されているマージン溶接部は、内部圧力によって開きます。観察期間中膨張したままのバッグは合格します。柔らかくなったものは引っ張ってなぞります。
顧客検査手順も並行して実行します —開梱、真空抽出、24時間静置、エアリーク判定— 逆の方向をテストします。この製品では、パフォーマンスの類似品ではありません。それはまさにエンドユーザーがバッグに対して行うことです。この 2 つのうち、シールは正圧と負圧の両方で実証されています。
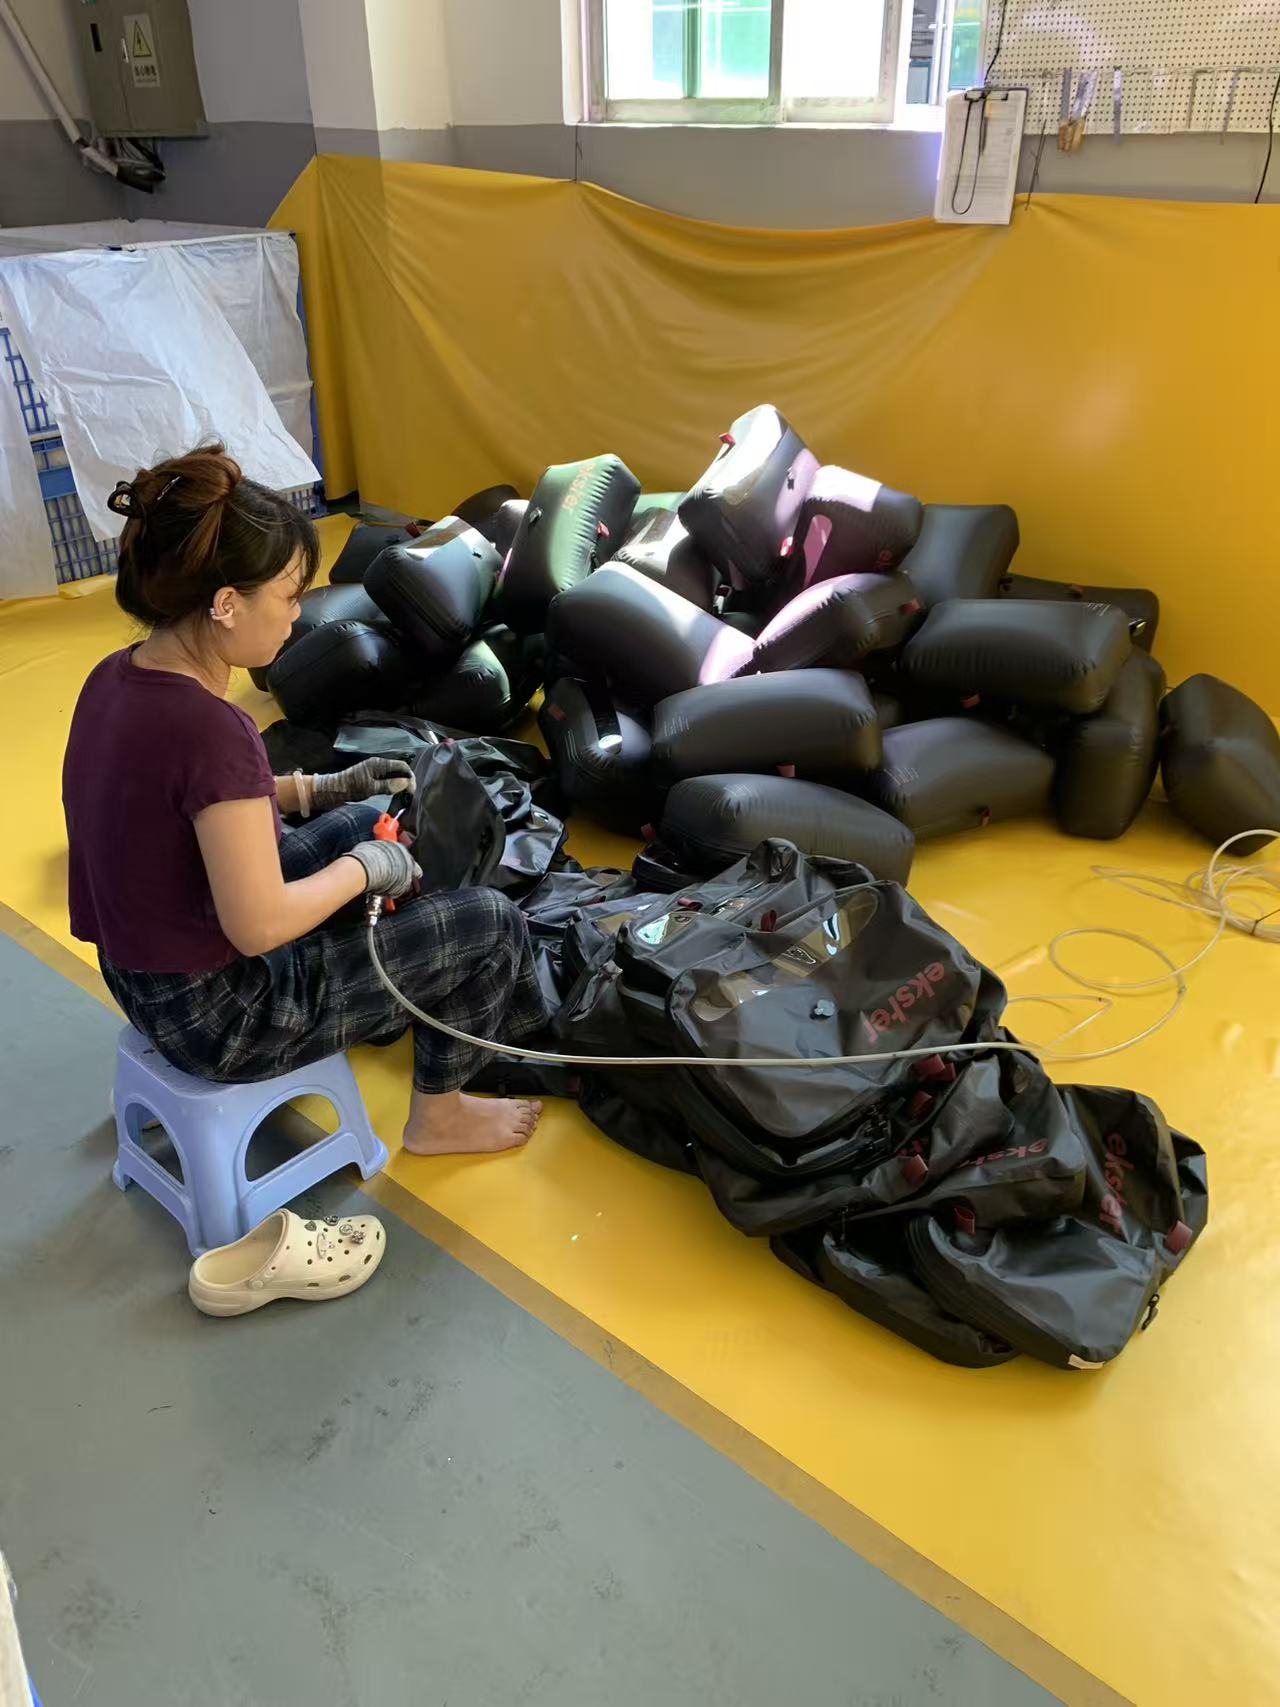 すべてのユニットが膨張して保持されます。内部の圧力によって、外部の圧力が隠れているものが見つかります。
製品の基本
| 画像 |
モデルとスペック |
それが示す生産能力 |
MOQ |
|
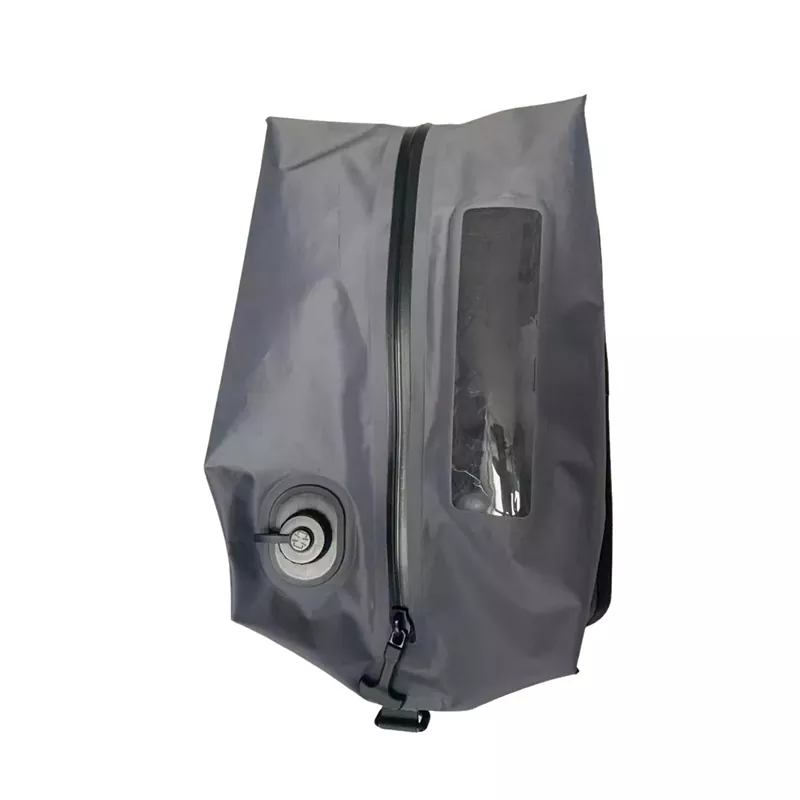
SL-P1083 ポンプ内蔵圧縮袋— 42×29×11 cm、13.4L;電動ポンプはボディパネルに溶接されています。密閉されたガスケットインターフェイスを備えた ABS ハウジング。ねじ込み式防水キャップ。 USB-C、1,500 mAh、1 回の充電で約 90 サイクル。 4,000 Pa、約 15 秒。自動停止付きデジタルカウントダウン。溶接された透明な TPU ウィンドウ。ウェビングで縛られたエッジ。溶接アンカープラットフォーム上の成形 D リング。 |
密閉壁に溶接された動力アセンブリ - シリーズ内で最も複雑な構造 |
300
|
|
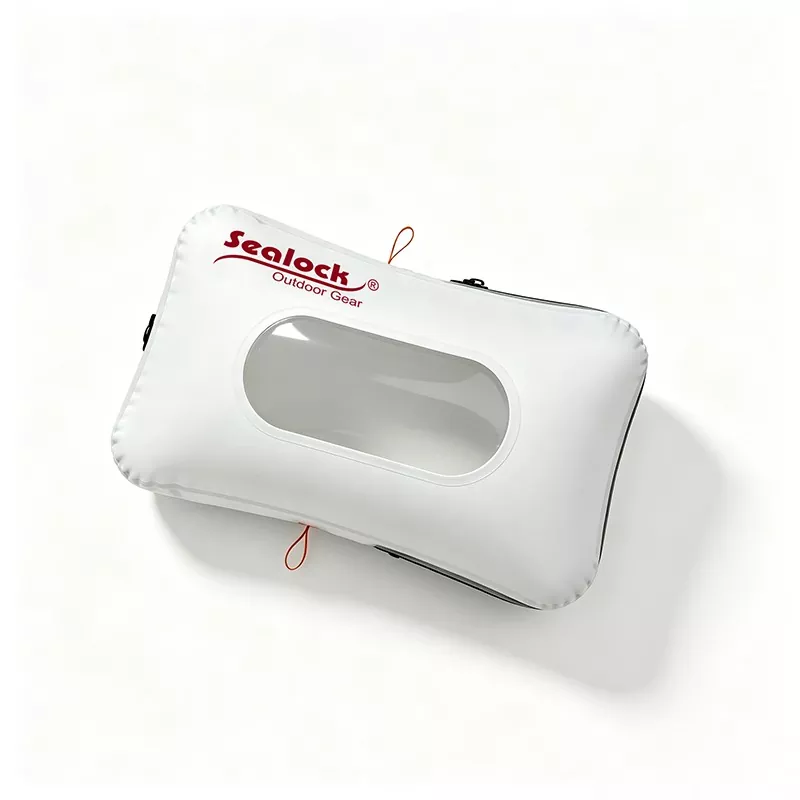
SL-P1133 ハンドポンプ付き圧縮バッグ— 48×29×10cm、13.9L。ねじ付きキャップとガスケットを備えたねじシールエアバルブ;シリコンガスケットシール付き ABS バルブハウジング;適合ピストンハンドポンプ。成型TPUグリップタブ。溶接された透明な TPU ウィンドウ。最大 70% の体積削減。 |
ダイヤフラムから独立したメカニカルシール - 最も堅牢なバルブ構造 |
300
|
|
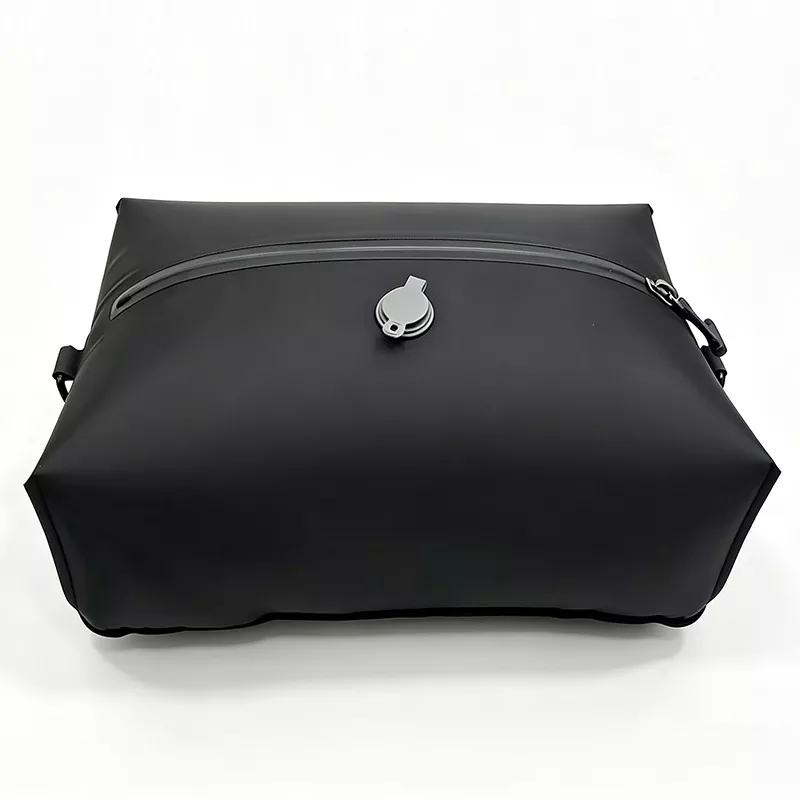
SL-P1082 トラベル真空圧縮バッグ— 3 サイズ、14L / 20L / 33L; TPUラミネート生地;高周波溶接された継ぎ目。フルレングスの密閉防水ジッパー。中央に取り付けられた一方向バルブ。 IPX6;ポンプ不要の手による圧迫。 |
共有ツーリングロジック上で 3 つのサイズのバルブを統合 |
500
|
バルブの構造、フィルターとディフレクターの提供、ポンプのタイプ、ウィンドウパネル、ジッパー、エッジバインディング、吊り下げ金具、サイズ、色、ブランド名はすべて注文ごとに指定できます。また、バッグはスケッチから開発することもできます。
品質管理
品質は 3 段階で管理されます。IQCコーティングの厚さ、接着性、溶接性を考慮して、入ってくる TPU ラミネートをカバーするだけでなく、バルブアセンブリ、ダイアフラム、ガスケット、ポンプユニット、バッテリー、密閉ジッパー、バインディングウェビング色差と堅牢度があり、署名された規格に反しています。IPQC切断公差、ウィンドウ溶接パラメータ、バルブの着座とキャプチャ、ポンプ ハウジングのシール、ジッパー溶接の連続性、周囲溶接の完全性をカバーし、各実行開始時のサンプル溶接の剥離テストも行います。OQCISO 2859 AQL サンプリング、真空保持試験、金サンプル比較をカバーしており、SGS または QIMA 検査も利用可能です。
それらの間には 2 つの方向性テストがあります。100% 膨張漏れテスト正の内圧下、および顧客による検査手順開梱、真空抽出、24時間静置、エアリーク判定負圧下で。このラボではさらに、溶接接着強度と剥離強度、ジッパー疲労サイクル、バルブサイクル、ポンプサイクルとバッテリー充電サイクル試験、ポンプハウジングシール試験、耐穿刺性と引裂き性、引張性と破裂性、ウィンドウの屈曲性と透明性、摩耗性と変色堅牢度も実施しています。
よくあるご質問:圧縮袋の製造
Q: 縫い目はきれいに見えるのに、圧縮バッグの真空度が低下するのはなぜですか?
A: 多くの場合、縫い目ではなくダイヤフラムが原因です。衣服や寝具から落ちた繊維がバルブの空気穴に入り込み、ダイヤフラムが部分的に開いたままになる可能性があるため、バッグの再充填が遅くなります。これが、ユーザーが場所を特定できない漏れを報告する理由です。フィルターエレメント、ラジアルエアディフレクター、ねじ込み式キャップがすべてこの問題に対処します。
Q: バルブはどのようにバッグに取り付けられていますか?
A: 機械的に捕捉して結合することにより、バッグの壁が内側のバルブ本体フランジと外側の保持キャップの間に捕捉され、フランジが壁に結合されます。接着だけではポンプサイクルを繰り返すと剥がれてしまいます。キャプチャだけではインターフェイスでリークが発生します。
Q: バルブの材質は何ですか?
A: バッグの内面に適合します。同様の材料間の接着は、異なるプラスチック間の接着接合よりも大幅に信頼性が高いため、TPU バッグのバルブ フランジは互換性のある溶接可能なポリマーである必要があります。ラミネートと合わせてご指定ください。
Q: バッグを単に真空テストするのではなく、なぜ膨張させるのですか?
A: 二つの欠点が異なるからです。膨張により、すべての縫い目、バルブ キャプチャ、ジッパー インターフェイス、窓枠に内側から外側へ、つまり最も弱い方向に荷重がかかります。すべてのユニットの膨張テストと、24 時間保持した真空テストも行っています。
Q: 内蔵ポンプは製造が難しいですか?
A:かなりそうですね。柔軟な密閉壁に溶接される動力アセンブリには、独自の溶接パラメータ、ガスケット付き ABS ハウジング、ねじ込み式防水キャップ、ハウジング シール、モーター サイクル寿命、バッテリー充電サイクルの独立したテストが必要です。
Q: MOQとリードタイムはどれくらいですか?
A: ポンプ モデルでは 300 個、3 サイズのトラベル セットでは 500 個から、サンプルは 7 ~ 15 日で、生産は承認後 30 ~ 45 日で行われます。
工場と話す
カスタム真空圧縮バッグを生産するには、Sealock までお問い合わせください。info@sealock.com.hkまたは+86-769-82009361。 1 つの屋根の下で 20 年以上にわたる高周波溶接と工業用縫製、バルブとポンプの統合、100% の膨張漏れテスト、中国とベトナムの二重生産、出荷ごとの完全な顧客検査手順。
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик