RF 溶接: 高周波溶接の継ぎ目の作成とテストの方法
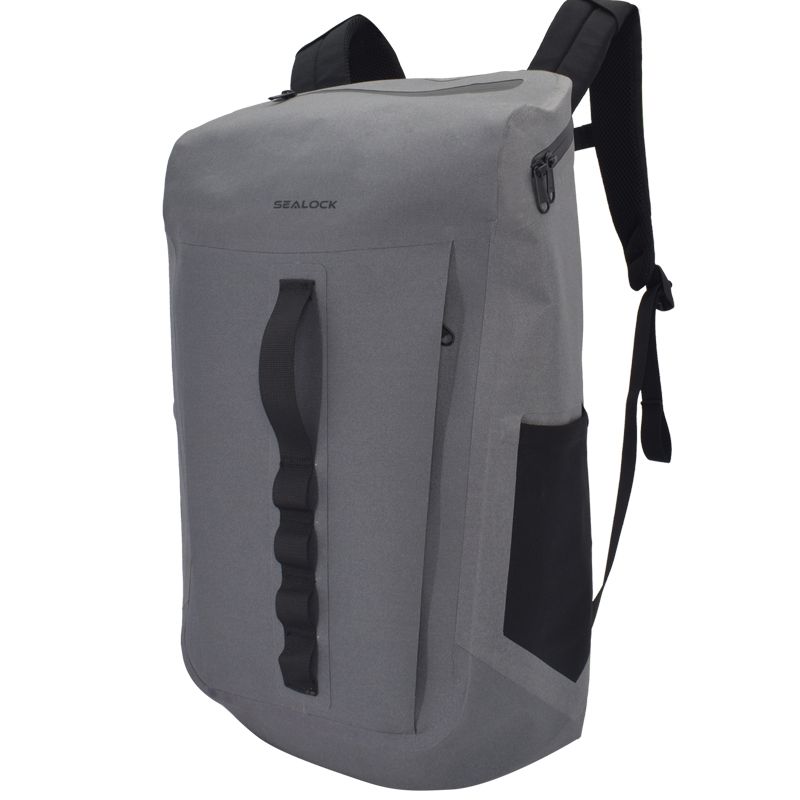
高周波 (RF) 溶接は、高周波 (HF) 溶接または誘電溶接とも呼ばれ、PVC や TPU などの熱可塑性プラスチック材料を、通常 27.12 MHz の急速に交流する電磁場で内側から加熱することによって接合し、成形された金属金型で層を押し合わせます。 2 つの層が溶けて 1 つになり、圧力がかかると冷却され、針穴、糸、接着剤のない縫い目が残ります。そのため、ドライバッグ、防水バックパック、ソフトクーラー、インフレータブル、医療用液体バッグ、および多くの軍用および産業用コンテナなど、製品が水、空気、または液体の出入りを維持する必要がある場所には高周波溶接の縫い目が使用されています。
このガイドでは、プロセスの仕組み、溶接できる素材とできない素材、溶接の継ぎ目とステッチ、テープ、接着された継ぎ目との比較、溶接が失敗する原因、製品の出荷前に溶接継ぎ目がどのようにテストされるかについて説明します。これは工場の現場から書かれたものです。当社は中国の東莞とベトナムのホーチミン市の工場で20年以上にわたり高周波溶着バッグを製造してきました。
このセクションの詳細: RF 溶接、試験、および材料
このページは、高周波溶接に関するエンジニアリング記事の出発点です。以下の各記事では、トピックの一部分をより深く掘り下げています。
溶接の仕組み: 27.12MHz高周波溶接について解説 | RF 溶接が製造レベルでの漏れを防ぐ仕組み | バックパックはバックパックになる前に 30 の溶接部品があります
溶接 vs 縫製: 溶接と縫製: 防水バッグの実際の作り方 | RF 溶接とステッチ: 真の防水ギアを作成する方法
溶接の品質と欠陥: 溶接が実際に溶接であるかどうかを決定する番号 | 一般的な RF 溶接欠陥: OEM 監査ガイド | 防水製造の QA テストと監査
溶接されたバッグのラボテスト: ストラップは切れずにバッグから外れました | 負荷をかけた状態で 3,000 回のプル: 最初に故障した部品をテスト | 生地が壊れるまでこする機械 | バックルはバッグよりも長持ちするか、そうでないか | シャツの色が落ちてしまいますか?
溶接可能な材料: TPU防水素材ガイド | 氷点下での TPU と PVC のドライバッグ | PFASフリーTPU
高周波溶接とは何ですか?
RF 溶接は、外部熱源を表面に接触させずにプラスチックを融着する方法です。ホットプレートや熱風の代わりに、この機械は材料全体に高周波電場を適用します。特定のプラスチックには極性分子が含まれており、磁場と一致しようとします。磁場は毎秒何百万回も反転するため、これらの分子は絶えず振動し、分子間の摩擦により材料自体の内部に熱が発生します。プラスチックが接合部の融点に達すると、ダイの圧力により 2 つの層が互いに流れ込みます。
RF 溶接、HF 溶接、高周波溶接、誘電シーリングという名前はすべて同じプロセスを表しています。産業用機械は、この目的のために予約されている周波数 (最も一般的には 27.12 MHz) で動作するため、「27.12 MHz 溶接」という用語も仕様に記載されています。このプロセスは 20 世紀半ばから工業的に使用されており、現在ではステッチの縫い目が漏れるあらゆる製品の標準となっています。
プロセスの仕組み、ステップバイステップ
バッグの生産ラインでは、高周波溶接は長いシーケンスの中の 1 段階です。まずパネルは TPU または PVC コーティングされた生地から切り取られ、ウェビング、ストラップ アンカー、オーガナイザー ポケットなどの縫製が必要な部品は、溶接を開始する前にフラット パネルに縫い付けられます。これが、ほとんどの防水バッグが縫製と溶接の 2 つのラインで作られており、一方が他方を置き換えるのではなく、連携して動作する理由です。
溶接ごとに、オペレータはパネルを機械のベッド上に配置します。多くの場合、パネルを正確な位置に保持する治具に配置します。継ぎ目のような形をした真鍮のダイを材料の上に下げ、その下に絶縁緩衝シートを置き、アーク放電を防ぎます。次に、金型が押し下げられている間、機械は RF エネルギーを数秒間適用します。エネルギーが停止すると、冷却期間中ダイは閉じたままになり、溶融した材料が圧力下で固化します。解放が早すぎると、縫い目が弱く波打つようになります。最後に、余分な素材が切り取られ、縫い目が検査されます。
出力、溶接時間、冷却時間と金型圧力の 3 つの設定によって結果が制御されます。材質、板厚、金型の組み合わせごとに設定が必要です。 500D PVC ターポリンに完璧な縫い目を生み出す設定では、薄い TPU フィルムが焼けてしまったり、重い TPU ラミネートの融着が不十分になる可能性があるため、すべての新しい素材や金型は生産開始前にテスト溶接で検証されます。
 真鍮の金型が層を押し付けながら、高周波エネルギーで層を内側から溶かします。
どのような材料が RF 溶接可能ですか?
極性分子を含むプラスチックのみが高周波場で加熱されるため、プロセスが特定の材料に限定されます。 PVC と TPU を含むポリウレタンは最も広く溶着されており、防水バッグに使用される主な素材です。他の材料の中には特殊な条件下で溶接できるものもありますが、一般的な無極性プラスチックはこの方法ではまったく溶接できません。
| 材料 |
RF溶接可能ですか? |
注意事項 |
| PVC(フィルムおよびコーティングされたターポリン) |
はい、すぐに |
ドライバッグやバイクバッグの定番素材 |
| TPUおよびその他のポリウレタン |
はい |
PVC よりも軽量で、寒さの中でより柔軟です。パラメータはグレードと厚さによって異なります |
| TPU または PVC でコーティングされたナイロンまたはポリエステル生地 |
はい、コーティングを通して |
コーティングは溶接するものです。十分な厚みがあり、正しい面にある必要があります |
| EVA、PET、ナイロンフィルム、一部ABS |
時々 |
特別な設定または加熱されたツールで可能 |
| ポリエチレン、ポリプロピレン、PTFE、ポリスチレン、ポリカーボネート |
一般的にはありません |
無極性。代わりに熱風、超音波、またはその他の方法で接合する |
| コーティングされていない織ナイロンまたはポリエステル |
いいえ |
最初に縫製またはコーティングする必要があります |
コーティングされた生地の場合、最も重要なディテールはコーティングです。十分なフィルムを備えた TPU ラミネート生地は確実に溶着しますが、コーティングが非常に薄い生地では、接合部に強力な縫い目を形成するのに十分な材料がない可能性があります。これが、同じ言葉で説明される 2 つの生地が溶接機上でまったく異なる動作をする可能性がある理由の 1 つです。私たちのTPU防水素材ガイド素材面についてさらに詳しく説明します。
RF 溶接された縫い目 vs ステッチ、テープ、接着された縫い目
|
|
高周波溶着 |
ステッチ済み |
縫合してテープで留めた |
接着済み |
| 縫い目の穴 |
なし |
ステッチごとに 1 つ |
テープで覆われている |
なし |
| 時間が経っても防水 |
はい、縫い目は 1 つの素材です |
いいえ |
テープが上がるまで |
接着剤が劣化するまで |
| 気密性 |
はい |
いいえ |
めったに |
時々 |
| デザインの自由度 |
金型形状による制限 |
非常に高い |
高い |
適度 |
| コーティングされていない生地にも使用可能 |
いいえ |
はい |
はい |
接着剤によって異なります |
これにより、全体的にステッチが劣ることはありません。オーガナイザーのポケット、ストラップ、パッド、その他防水シェルの外側にあるものにはステッチが最適であり、当社の縫製ラインは溶接ラインと同じくらい経験豊富です。最高の防水バッグは、構造と快適性を高めるために縫製されたサブアセンブリと、水の侵入を防ぐ必要がある箇所に溶接された縫い目の両方を使用しています。私たちの記事バッグが実際にどのように溶接され、縫製されているのか2 つが 1 つの製品にどのように組み合わされているかを示します。
RF溶接と超音波および熱風溶接の比較
超音波溶接では、電界ではなく高周波の機械振動を使用します。高速で、RF に反応しない一部の素材でも動作しますが、小さな、スポット状、または連続した狭い縫い目に最適です。熱風溶接やホットウェッジ溶接は外側から表面を溶かし、ポリエチレンなどの無極性材料を接合できるため、大型のジオメンブレンや一部の防水シートに一般的です。 PVC または TPU で作られたバッグの場合、通常、高周波溶接が好まれます。これは、接合部を厚さ全体に均一に加熱し、1 回のプレスで複雑な形状でも幅広で一貫した縫い目を生成し、素材の表面にほとんど跡が残らないためです。
溶接が失敗する原因
溶接シームからの漏れは、ほとんどの場合、いくつかの原因のいずれかによって発生します。融着不足は、出力または時間が低すぎる場合に発生します。つまり、継ぎ目は閉じているように見えますが、層は表面でくっついているだけで、負荷がかかると剥がれてしまいます。電力が高すぎる場合、またはバッファーが不足している場合に、焼き付きまたはアーク放電が発生し、細い、焦げた、または穴の開いた線が残ります。表面のほこり、離型剤、可塑剤などの汚染により、層の適切な融着が妨げられます。また、材料が変更されると、たとえ同じ生地の異なるバッチや色であっても、機械が再検証されていない場合、正しい設定が変更され、縫い目が弱くなる可能性があります。
これらの欠陥のほとんどは、何気なく見ていると見えないため、溶接製品にはサンプルでの破壊試験と、完成品での圧力または浸漬試験が必要です。私たちのガイド一般的な RF 溶接欠陥縫い目を切り開いたときにそれぞれがどのように見えるかを示しています。
 健全な溶接、溶融不足の溶接、バーンスルーを並べて表示します。
RF 溶接継ぎ目のテスト方法
テストは生産前に始まります。新しい材料または金型を準備するとき、サンプル溶接が行われ、引張試験機で引き剥がされ、接着強度、つまり継ぎ目を剥がすのに必要な力が測定されます。良好な溶接では、継ぎ目に沿って材料が分離するのではなく、継ぎ目の横で材料が引き裂かれます。私たちの研究室の記事溶接が実際に溶接であるかどうかを決定する数値このテストについて詳しく説明します。
生産中、すべての注文は、入荷する生地については IQC、定期的なサンプルチェックを伴う溶接ラインでは IPQC、そして完成品については OQC を通過し、ご要望に応じて SGS または QIMA 第三者検査が利用可能です。最終製品のテストは、製品の定格に一致します。IPX5 または IPX6 定格の製品については大雨およびウォータージェット テスト、IPX7 または IPX8 定格の製品については 2 時間以上の完全水浸漬テストです。引張強度、摩耗、ハードウェアへの塩水噴霧、1,500 サイクル以上の負荷テスト、および 3,000 サイクルまでのジッパー疲労テストが標準プログラムを完了し、承認されたサンプルに対する色の堅牢性と色差のチェックも行われます。
密封された気密製品の場合、最も明らかなテストは最も簡単なテストでもあります。当社の標準的な顧客検査手順は、開梱、真空引き、24 時間の静置、および空気漏れの判定です。製品が 24 時間後でもその形状を保持している場合、その溶接部、閉鎖部、またはバルブのいずれにも漏れはありません。これには、短時間の浸漬テストでは見逃してしまう可能性のあるゆっくりとした漏れも含まれます。
RF溶接が使用される場所
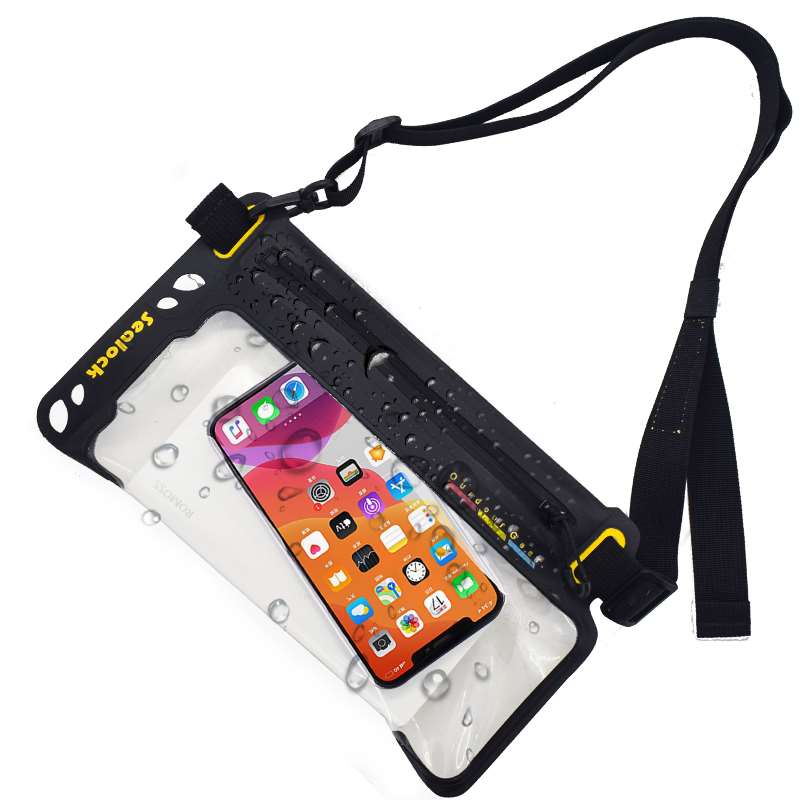
アウトドアやマリン用品は、ドライバッグ、防水バックパックやダッフル、カヤックやボートバッグ、オートバイや自転車用バッグ、防水電話ポーチや圧縮バッグなど、最もよく知られた用途です。ソフトクーラーには溶接されたシェルとライナーが使用されています。これは、溶接されたライナーが溶けた水を漏らさず、汚れや臭いを閉じ込めるステッチラインがないためです。バッグ以外にも、同じプロセスで医療用液体や血液バッグ、インフレータブルボートやおもちゃ、浮きブイ、防水シートやトラックカバー、さらには燃料袋や水袋、膨張式シェルター、耐候性機器カバーや格納袋などの幅広い軍用製品や政府製品も製造されており、気密な縫い目と熱、寒さ、圧力への耐性が不可欠です。
当社のラインナップの RF 溶接製品
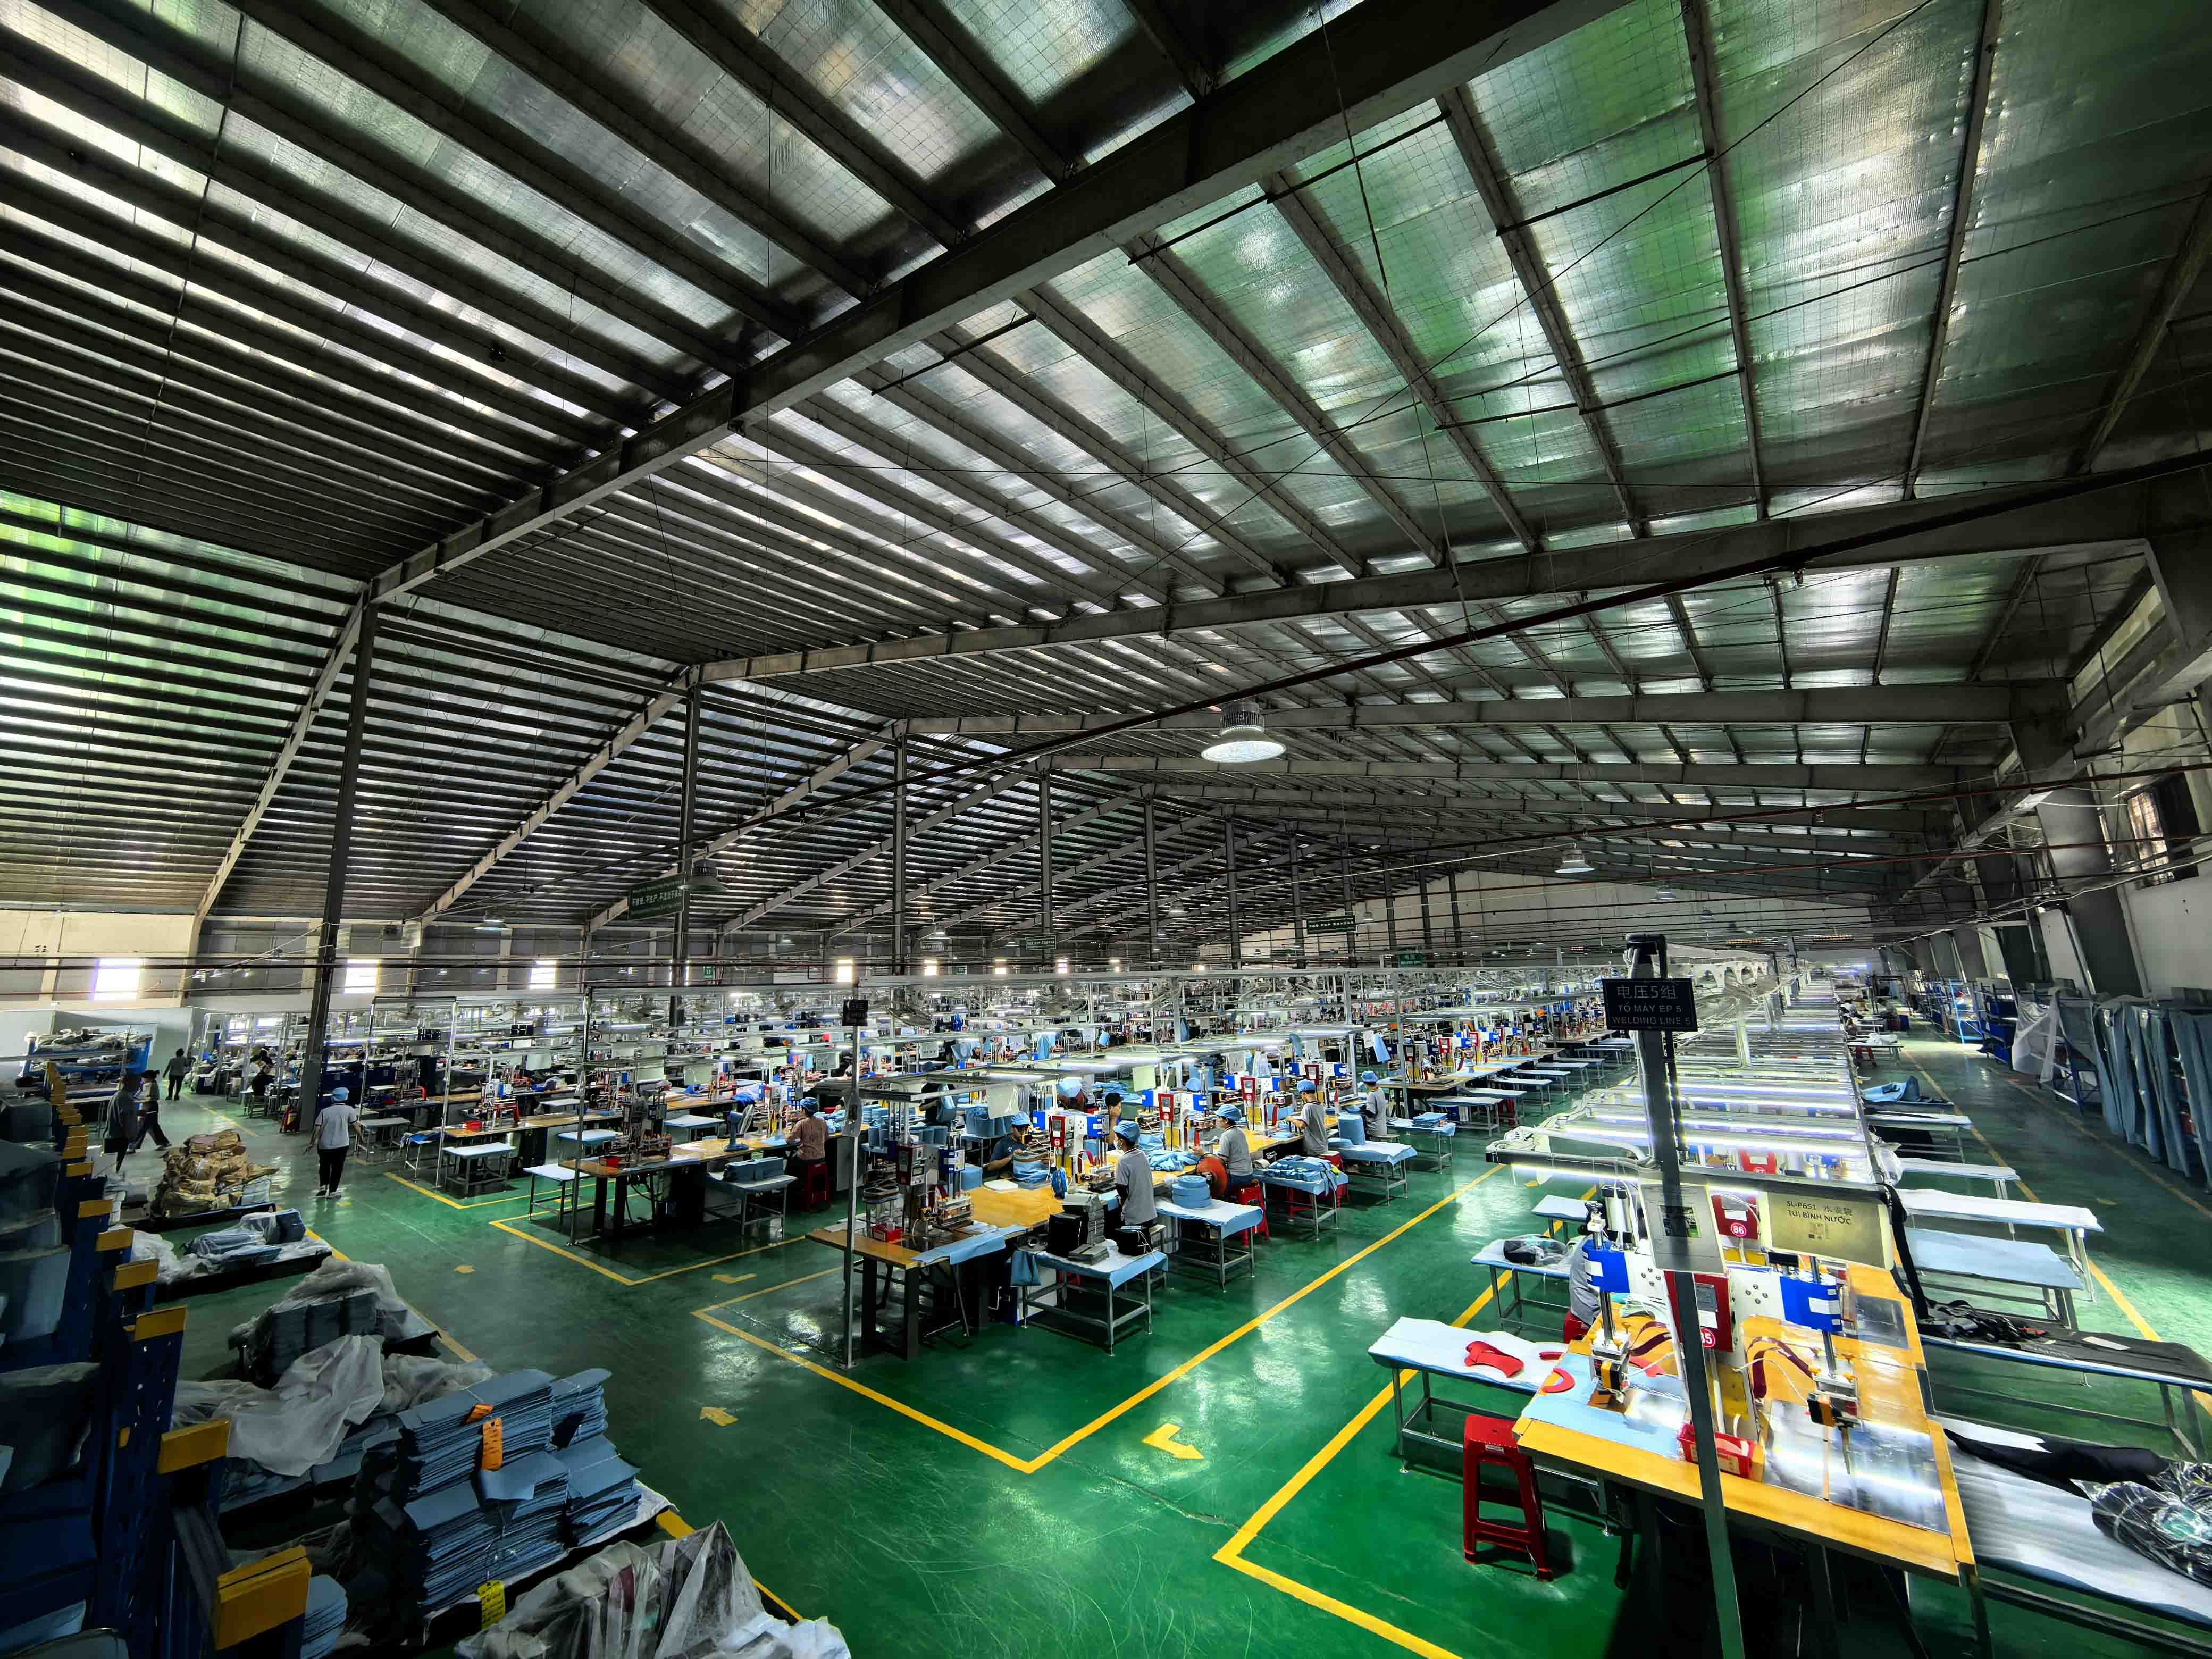 ベトナム生産ラインの高周波溶接機
RF 溶接サプライヤーを評価する方法
貴社の製品の溶接機と金型を見せてもらい、材料が変更されたときにパラメータがどのように記録され、再検証されるかを尋ねてください。完成品だけでなく、溶接サンプルの接合強度の結果もお問い合わせください。工場が独自の縫製能力を持っているかどうかを確認してください。ほとんどすべての溶接バッグには縫製部品もあり、どちらかの下請けを行っているサプライヤーは結果をあまり制御できないためです。最後に、完成品がラベルの評価に対してどのようにテストされるか、また到着時に自分でも同じテストに従うことができるかどうかを尋ねます。当社の内訳防水バッグの価格を左右するもの金型と工具のコストがどのように見積もりに反映されるかを説明します。
よくある質問
RF溶接はHF溶接と同じですか?
はい。 RF (高周波) 溶接、HF (高周波) 溶接、誘電体溶接は、同じプロセスの別の名前です。
RF 溶接の継ぎ目は防水ですか?
はい。適切に行われた溶接により 2 つの層が 1 つの材料に融合されるため、水が通過する穴がありません。完成品が防水であるかどうかは、開閉部やその他の開口部にも依存するため、製品全体がテストされます。
RF溶接はステッチよりも強いですか?
水や空気の侵入を防ぐためです。良好な溶接では、通常、継ぎ目自体が分離する前に、継ぎ目の横の材料が裂けます。耐荷重ストラップや防水エリア外のパッド付きパーツには依然としてステッチがより良い選択肢であるため、この 2 つが組み合わせられることが多いのです。
ナイロンやポリエステルはRF溶接できますか?
自分たちだけではありません。織られたナイロンとポリエステルは、TPU または PVC でコーティングまたはラミネートされると溶着可能になり、溶着を形成するのはコーティングです。
RF溶接と超音波溶接の違いは何ですか?
RF 溶接は、電界を使用して極性プラスチックを内部から加熱し、1 回のプレスで広い継ぎ目を生成します。超音波溶接は機械的振動を使用するため、より小さいまたは狭い継ぎ目や、RF では溶接できない一部の材料に適しています。
溶接の継ぎ目から漏れが発生するのはなぜですか?
通常の原因は、電力または時間が少なすぎることによる溶融不足、電力が多すぎることによる焼き付き、表面の汚染、または機械の設定を再検証せずに材料を変更したことです。これらはすべてサンプルの接着強度試験と完成品のリーク試験で把握されています。
カスタム RF 溶接バッグの MOQ はいくらですか?
当社の溶接バッグのほとんどは 1 スタイルあたり 300 個から始まり、500 個から始まるものもあります。新しい形状には独自の溶接ダイスが必要で、その費用は 1 回限りの費用で見積書に含まれています。通常、サンプルには 7 ~ 15 日、大量生産には 30 ~ 45 日かかります。
溶接バッグにロゴを入れてもらえますか?
はい。スクリーン印刷、熱転写、溶接パッチ、金型を使って素材にロゴを押し込む高周波エンボス加工はすべて、溶接された PVC および TPU 製品で行われます。
高周波溶接工場で働く
溶接製品を開発されている場合は、図面、サンプル、または目標仕様をお送りください。素材と縫い目の設計を提案し、金型を作成し、テスト用のサンプルを準備します。お問い合わせ先info@sealock.com.hkまたは+86-769-82009361までお電話ください。
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик