Sealock は、カスタムバイクおよびバイク用バッグのメーカーおよび OEM サプライヤーです。車両用バッグは、実際には 2 つの製品が 1 つに組み込まれています。
密閉されたコンテナと、持続的な振動に耐える必要のある取り付けシステム。製造方法も故障方法も異なり、このカテゴリではマウントがより硬い部分になります。このガイドでは、マウント システムが実際にどのように溶接シェルに組み込まれるか、このカテゴリに特有のコンポーネント、および生産順序がバッグではなくマウントによって決定される理由について説明します。
マウントがビルドを主導する理由
ほとんどの防水製品は、密閉ボディが最初に設計され、キャリー システムが追加されます。車両用バッグでは順序が逆になります。すべての取り付けポイントはバリアを貫通しており、その位置は設計者ではなくバイクによって固定されます。ストラップの位置は、ハンドルバーの直径、トップチューブの形状、シートポストの長さ、またはタンデムシートの形状によって決定され、それらの位置によって溶接マップが決まり、それによって金型が決まります。
したがって、開発において最初に決定するのはバッグではありません。ここにストラップが接続され、下流のすべてがそこから続きます。ツールが存在した後にストラップ ポートを移動すると、費用がかかります。最初にそれを決定することには費用はかかりません。
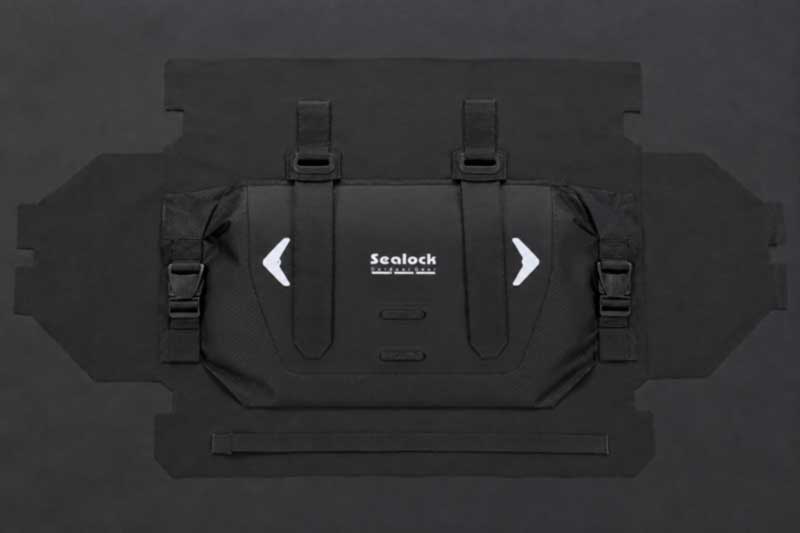 ストラップが最初に取り付けられ、パネルは平らで、他のすべてはストラップの周囲に構築されます。
溶接ストラップポート
ストラップは内側から、または密閉されたシェルを通してバイクに取り付ける必要があり、これを行うには 2 つの方法があります。ストラップをバッグ本体の外側に巻き付ける方法は簡単ですが、うまく機能しません。ストラップが滑り、バッグがバー上で回転し、ウェビングがグリップする場所に荷重が集中します。
より良い構造とは、溶接ポート- ストラップが通るシェルに強化された開口部が溶接されているため、荷重はバッグ本体との摩擦ではなく、専用の機能によって支えられます。 3 つの要件は次のとおりです。
-
ポートは貫通ですしたがって、バルブとまったく同様に、独自の溶接パラメータと独自の検査を備えた別個のプロセス ウィンドウとして密閉されます。
-
取り付けられた荷重全体を支えますポットホール上の衝撃荷重を含むため、その背後の補強は溶接と同じくらい重要です。
-
定格負荷ではなく、故障モードに対してテストされます。ハンドルバーバッグは徐々に壊れるのではなく、保持できたり、保持できなくなったりし、その結果、前輪にバッグが引っかかってしまいます。
ロードアンカー: シェルが閉じる前に縫い付けられます。
当社の製品範囲内のすべての耐荷重ポイントと同様に、アンカーはシェルを溶接する前に、フラットパネルに高い張力で縫い付けられます。したがって、穿孔されたフットプリントは溶接されたスキンの下に到達します。純粋に溶接されたアンカーは、持続的なせん断を受けると剥離する可能性があり、そのせん断はまさにストラップが適用するものと同じです。
それに加えてバイクとオートバイの詳細:
-
すべてのストラップアンカーの下にバッキングパッチ荷重は狭いウェビングを通して加えられ、領域全体に分散する必要があるためです。
-
スペースがある場合はボックス X、スペースがない場合はバータック、密度は最大化ではなく負荷に設定されます。
-
接着ナイロンまたはポリエステル糸、Tex 40 以上、露出した場所では紫外線に対して安定しています。
-
冗長保持— 面ファスナーと並行して指定された独立したバックルにより、保持力が 1 つのシステムに依存することはありません。
フックアンドループは結合の問題です
このカテゴリではフックアンドループがデフォルトの取り付けインターフェースであり、取り付け方法によって寿命が決まります。すべての溶接構造に貫かれる支配原則は次のとおりです。相溶性のある樹脂間の溶接は、異なる材料間の接着による接合よりも大幅に信頼性が高くなります。フックアンドループが互換性のある基材に溶接される場合、その結合は材料の融合です。互換性のないものに接着されると、それ自体が老化現象を起こす接着剤ラインとなります。
特定する価値のある 2 つの生産上の影響:
-
下地に合わせた取り付け方法— 互換性のある素材に溶接されるか、素材が融着できない裏地で縫い付けられます。
-
汚染が存在する状態でのサイクルテスト。研究室ではきれいにグリップできても、道路の砂が埋め込まれていると故障するストラップは、それが置かれている環境でテストされていません。私たちは面ファスナーが汚れていることをサイクルテストします。それは、それが使用方法だからです。
 ポート、ウェビング、反射フィルム - 3 つの別々の溶接部、3 つの別々のプロセス ウィンドウ。
再帰反射フィルムの溶着
反射要素はスタイリング用の要素ではなく、車両用バッグの安全要素であり、接着剤やステッチで取り付けると、購入者が返品時に目にする 2 つの故障モードが発生します。端のフィルムの浮きと、水が浸入するステッチラインです。
再帰反射フィルムをシェルに溶接する両方を避けます。シールされた表面の一部となり、経年変化による接着剤や穴あきはありません。製造要件は、あらゆる異種材料の溶接と同じです。パラメータは、ガラス転移温度の高い材料が最初に加熱し、ガラス転移温度の高い材料が低い材料に伝導するように設定されています。また、検証は具体的です。摩耗、洗濯、UV暴露後の反射保持テスト済み、反射を停止した反射要素は安全機能であり、静かに期限切れになるためです。
成型ハードシェル
このカテゴリの一部の製品は、バッグがまったく溶接されていません。剛性の高いシェルを備えたトップチューブバッグは、熱成形された、プロセスには独自のロジックがあります。
-
フォームは成形前に生地にラミネートされます— 通常は EVA または架橋ポリエチレンが面素材に結合され、複合材料として形成されます。
-
表面の生地はラミネートに耐え、ある程度の伸縮性がある必要があります。しわにならずに立体的な形状にする必要があるためです。
-
金型コストは射出成形やブロー成形よりも低いこれにより、成形シェルはプラスチック業界だけでなく、バッグ業界の規模でも実行可能になります。
ブランドにとって、これはコストに関する議論を変えるため、知っておく価値があります。成型されたハードシェル製品には工具が搭載されていますが、硬質プラスチックケースに必要な工具の予算は必要ありません。
1日2回折り目を付けるロールライン
ロールトップ バー バッグやシート パックでは、乗車の開始時と終了時に閉鎖バンドが折りたたまれます。これは、同じ数センチメートルで年間何千回も繰り返されます。プロダクションレスポンスは、強化ロールセクション各閉鎖ラインと折り畳み寿命を考慮して選択された素材: TPU ラミネート生地は繰り返しの折り畳みに耐え、寒い気候でも柔軟性を保ちます。寒冷地では硬いコーティングが硬化し、最終的に折り目に沿って亀裂が入ります。クロージャーバンドの疲労試験そのため、繰り返し折り畳んだ後は、このカテゴリのテスト計画に保留されています。
生産の流れ
-
マウントレイアウト— ストラップの位置は、何よりもまずターゲットのバイクの形状に合わせて固定されます。
-
切断— パネル、補強パッチ、ウェビング、反射フィルムは公差に合わせてカットされます。
-
サブアッシー縫製— ストラップ アセンブリ、ハーネス コンポーネント、内部ディバイダー。
-
フラットパネルへのアンカーステッチ— ボックス X とバッキングパッチ付きバータック、高張力。
-
部品の溶接— ストラップポート、バルブ取り付け、反射フィルム、ウィンドウパネル、それぞれに独自のパラメータセットがあります。
-
ボディ溶接— 27.12 MHzで周囲の継ぎ目を行い、各運転開始時に溶接テストと剥離テストを行います。
-
クロージャアセンブリ- ロールバンドの補強、ジッパーの取り付け、バックルとアジャスター。
-
振動試験、耐水試験を経て梱包します。
製品の基本
| 画像 |
モデルとスペック |
それが示す生産能力 |
MOQ |

|
SL-K060B ロールトップハンドルバーバッグ— 7L; RF 溶接された TPU ラミネートリップストップ。両端はロールトップ式。ガスケット付きねじ込みパージバルブ、溶接取り付け;溶接ポートを通る 2 本のバーストラップさらに、独立した保持バックルも付いています。 4 つの溶接された再帰反射要素。 IPX6。 |
1 つのシェルに溶接されたストラップ ポート、バルブ取り付け、反射フィルム - 4 つの個別のプロセス ウィンドウ |
300
|
|
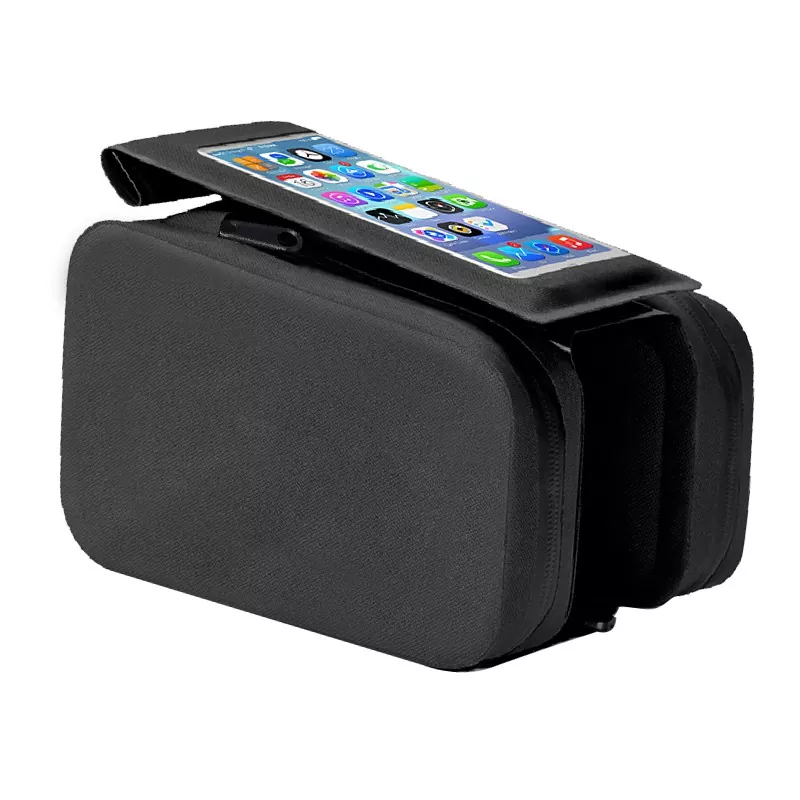
SL-K041 電話窓付きトップチューブバッグ — 成型EVAハードシェル;フリップオーバーフラップ付きの透明なタッチウィンドウ。 2つのジッパー付きコンパートメント。ケーブルポート。 3本の面ファスナーストラップ。ラウンド、エアロ、カーボントップチューブに適合します。 |
透明な窓とケーブルポートを備えた熱成形シェル – 溶接とは異なるプロセス |
500
|

|
SL-K054 3Dシェルサドルバッグ— 1L; TPU;内部に波形の衝撃吸収クッションを備えた 3D 成型シェル;ストラップはたわみにくいように設計されています。 2本のスティックアップストラップとゴム製バックル。反射ストラップ。テールライトフック。 ISO9001。 |
内部クッションとたわみ防止ストラップエンジニアリングを備えた成型 3D フォーム |
300
|

|
SL-K001 溶接自転車フロントバッグ— 10L; ABS 付き 500D PVC メッシュ。高周波溶接された継ぎ目。防水インナーポケット。 IPX6; BSCI、ISO 9001;サンプルは 7 ~ 10 日かかります。 |
溶接シェルと剛性 ABS コンポーネントの組み合わせ |
200
|

|
SL-C704 バイク用サドルバッグ 80L— 40L×2として80L。耐荷重50kg;耐久性のあるPVC。面ファスナーと長さ調節可能なストラップ 2 本。丈夫なショルダーストラップ。両面に反射サイン。 |
持続的な高速道路の振動下で 50 kg の荷重に耐えられるように設計されたアンカー |
300~500 |

|
SL-C668 バックシートバッグ 40L— 40L;耐荷重50kg。強力な耐久性のあるPVC、シームレスに溶接、きれいに拭きます。両面に反射ロゴ。 |
溶接された反射要素を備えた大規模なシームレス溶接ボディ |
300~500 |
マウントのレイアウト、ストラップとポートの構成、保持ハードウェア、反射の配置、バルブ、シェルの構造、およびブランドはすべて注文ごとに指定でき、またはスケッチから製品を開発することもできます。特注のシェルまたは成形コンポーネントが必要な場合、工具は別途お見積りとなります。東莞またはホーチミン市から、承認後サンプルは 7 ~ 15 日、生産は 30 ~ 45 日かかります。
品質管理
生産は ISO 9001 品質システムに基づいて行われ、3 つの階層に分けられます。IQC(コーティングの厚さ、接着性、溶接性を考慮してコーティングされた生地を入荷し、ウェビング、面ファスナー、バックル、バルブ、反射フィルム、EVA、ABS コンポーネントも署名された規格に準拠しています)、IPQC(切断公差、ボディの縫い目、ストラップポート、バルブの取り付けと反射フィルムの溶接の完全性、バッキング検証付きのアンカーステッチ、およびマウントアセンブリ、各実行開始時のサンプル溶接の剥離テスト)、およびOQC(AQL サンプリング、宣言された評価に対するウォーター ジェット テスト、および金サンプルの比較、SGS または QIMA 検査が利用可能)。量産前に試作サンプルが承認され、毎回の出荷前に最終検査が行われます。
カテゴリ固有のラボ プログラム:積載されたマウントでの振動試験、汚染が存在する状態でのフックアンドループサイクル試験、ジャーク荷重による定格荷重以上でのストラップとポートの引張強度、ロールラインでの閉鎖バンドの疲労、反復サイクル後のバルブシール試験、摩耗、洗浄、UV、コールドフレックス、塩分と道路の汚れにさらされた後の反射保持力、剥離荷重下での接着強度と並んで。
よくある質問: バイクおよびバイク用バッグの製造
Q: 取り付けシステムによってツールが決まるのはなぜですか?
A: ストラップの位置は設計者ではなくバイクの形状によって固定されており、すべての取り付けポイントは密閉されたシェルの貫通部であるためです。これらの位置は溶接マップを設定し、それが金型を設定します。ツールを作成する前にそれらを決定すれば、費用はかかりません。その後移動すると費用がかかります。
Q: 溶接ストラップ ポートとは何ですか? ストラップをバッグに巻き付けるだけではだめですか?
A: 溶接ポートは、ストラップが通過する強化された密閉された開口部であり、荷重は専用の機能によって支えられます。本体に巻かれたストラップがスライドしてバッグを回転させ、グリップ部分に荷重を集中させます。
Q: 面ファスナーはどのように取り付ければよいですか?
A: 互換性のある樹脂間の溶接は、異種材料間の接着よりもはるかに信頼性が高いため、可能な場合は互換性のある基板に溶接します。融着が不可能な場合は裏地で縫い付けます。そして、それが使用方法であるため、汚染が存在する状態でサイクルテストする必要があります。
Q: 反射フィルムを縫い合わせたり接着したりせずに溶接するのはなぜですか?
A: 接着剤が端で浮き上がり、ステッチがバリアに穴を開けるためです。溶接フィルムはシール面の一部となり、摩耗、洗浄、UV 後の反射保持を検証します。
Q: 成型ハードシェルはどのように作られるのでしょうか?また、工具は高価ですか?
A: 熱成形 — フォームを表面生地にラミネートし、複合材料として成形します。金型のコストは射出成形やブロー成形よりも安く、プラスチックの量だけでなくバッグの量でも成形シェルを実現できます。
Q: このカテゴリの定義テストは何ですか?
A: ロードされたマウントに振動が発生します。車両用バッグは徐々に破損するものではないため、マウントは定格荷重に対してではなく、破損の結果に対してテストされます。また、同じ理由で保持金具は面ファスナーとは独立して指定されています。
工場と話す
カスタムの自転車またはオートバイ用バッグを生産するには、Sealock までお問い合わせください。info@sealock.com.hkまたは+86-769-82009361。 1 つの屋根の下で 20 年以上にわたる高周波溶接と工業用縫製、溶接されたストラップ ポートと反射フィルム、成形シェル機能、振動試験済みの取り付けシステム、ISO 9001 生産、中国とベトナムの二重製造。
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик